


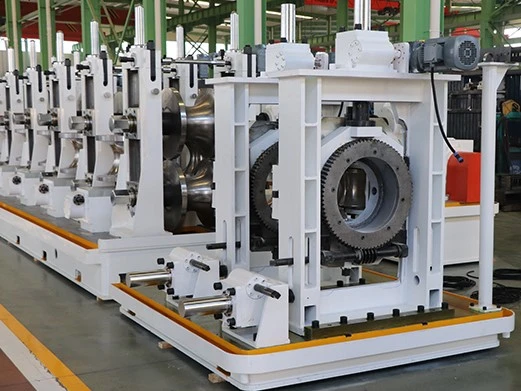
ERW Boru İstehsal Xətti
Sabit düz-tikiş çıxışı üçün bərk{0}}vəziyyət HF qaynağı
Muncuqların çıxarılması + təkrarlanan həndəsə üçün ölçü/düzləşdirmə
Könüllü FFX formalaşdırma / DFT birbaşa kvadrat formalaşdırma
QA modulları isteğe bağlıdır: onlayn monitorinq, UT/burulğan cərəyanı, hidrotest
Çox{0}}material hazır: karbon/sinklənmiş, HSLA/AHSS, paslanmayan (konfiqurasiya ilə)
Octal Pipe layout + istismara vermə + təlimi dəstəkləyir (isteğe bağlı)
ERW Boru İstehsal Xəttiboruya polad zolaq/bobin əmələ gətirən və istifadə edərək tikişi qaynaq edən davamlı dəyirmandıryüksək-tezlikli elektrik müqavimət qaynağıkiçik{0}}dən-orta diametrli boruların sürətli, ardıcıl istehsalı üçün. Satınalma qrupları üçün vacib olan xəttin tuta bilib-bilməməsidirsürət, dözümlülük və qəbulistismara verildikdən sonra{0}}yalnız demo boru işlətməyin. AtSəkkizlik boru, biz tam Boru İstehsal Xəttini rulon hazırlığından sınaq və bitirməyə qədər uyğun sistem kimi konfiqurasiya edirik, beləliklə, çıxış real və təkrarlana bilər.
Tipik Texniki Parametrlər
| Maddə | Tipik Aralıq (Fərdiləşdirilə bilər) |
|---|---|
| Boru OD | 21,3–660 mm (½″–26″) |
| Divar Qalınlığı | 1,8-16 mm(OD və standartdan asılıdır) |
| Xətt Sürəti | qədər120 m/dəq(ölçü-asılı) |
| HF qaynaqçısı | 200-800 kVtbərk{0}}vəziyyət HF |
| Ölçü nəzarəti | ±0,5% OD, düzlük1:2000-dən az və ya ona bərabərdir |
| Boru Uzunluğu | Tipik olaraq,-uzunluq-uzunluğu kəsin6–18 m |
| Standartlar | API / ASTM / EN / GB (layihə ilə) |
| Test Seçimləri | Burulğan cərəyanı / UT + hidrotest (tələb olunduqda, qədər500 bartipik qabiliyyət) |
ERW Mill Seçimləri (Təqdim etdiyimiz Ən Yaxşı Konfiqurasiyalar)
| Dəyirman növü | Üçün ən yaxşısı | Nəyi optimallaşdırırıq (diqqətimiz) | Tipik Çıxış / Ölçü Pəncərəsi |
|---|---|---|---|
| Yüksək-Dəqiq ERW Boru Dəyirmanı (HG Seriyası) | Standart boru, mexaniki boru, struktur boru, avtomobil borusu | Qaynaq nöqtəsində düzülmənin qurulması, sabit HF qaynaq pəncərəsi, ölçülərin təkrarlanması | Nümunə OD seriyası:Φ8–50.8 / Φ19–115 / Φ48–273 |
| ERW API Neft və Qaz Xətti Boru Dəyirmanı | API xətti boru / neft və qaz layihələri | Dikişlərin tutarlılığı + qəbul sahəsi (spesifikasiyaya görə konfiqurasiya edilmiş NDT/hidrotest modulları) | Layihə-əsaslı OD/WT pəncərəsi (API-fokuslanmış) |
| Kvadrat Xətt üçün DFT Birbaşa Formalama (LW Seriyası) | Kvadrat/düzbucaqlı içi boş bölmələr (HSS) | Birbaşa formalaşdırma səmərəliliyi, forma/künc nəzarəti, sürətli ölçülü əhatəetmə strategiyası | Ölçü seriyası nümunəsi:40×40–100×100 / 120×120–200×200 / 250×250–500×500 |
| FFX formalaşdıran ERW boru dəyirmanı (əlavə edildi) | Geniş ölçülü{0}}istehsal, tez-tez dəyişmə | Ölçü-aralıq səmərəliliyi, azaldılmış yuvarlanma-asılılıq, daha sürətli keçid strategiyası | OD diapazonu + məhsul qarışığı (dəyirmi + struktur strategiyaları) ilə konfiqurasiya edilmişdir |
| Paslanmayan Polad Boru İstehsal Xətti (HGB) (əlavə edildi) | Paslanmayan polad boru istehsalı | Paslanmayan, ardıcıl tikiş/finiş nəzarəti, aşağı axınla işləməyə hazır olmaq üçün prosesin sabitliyi | Paslanmayan boru xətti (layihə-əsaslı OD/WT diapazonu) |


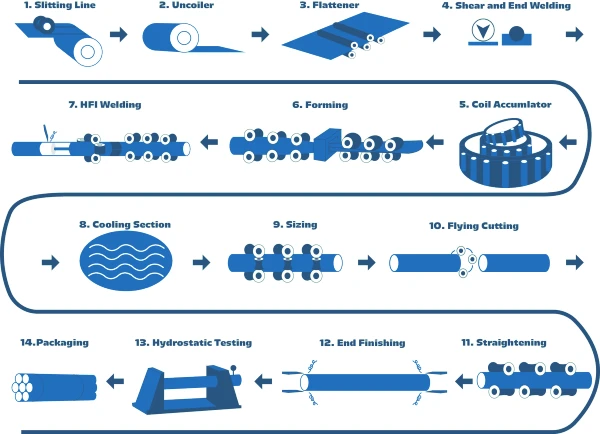
ERW Boru Prosesinin Axını
Necə Octal Boru Mühəndisləri bir ERW Boru Dəyirman Xətti
ERW xətti kağız üzərində sadə görünür: rulon → formalaşdırma → HF qaynağı → ölçü → kəsmə-kötürmə. Həqiqi zavodlarda alıcıların üzləşdiyi problemlər daha praktikdir:
- bobin dəyişiklikləri dayanmalara və parametrlərin sürüşməsinə səbəb olur
- zolaq kənarları və formalaşdırılması alignment gizli qırıntılar yaradır
- qaynaq tikişi yaxşı görünür, lakin qəbul sonra uğursuz olur
- ölçü və kəsmə-dəyirman sürətinə uyğun gəlmir, buna görə də çıxış azalır
Buna görə də Octal Pipe ERW boru dəyirmanı xəttini uyğun zəncir kimi dizayn edir, hər bir stansiya OD/qalınlıq pəncərənizi, məhsul qarışığını və qəbul işini dəstəkləmək üçün ölçülüdür:
- Zolaq hazırlamaq üçün-qaldırma-Bəslənməni sabit saxlamaq və sürətin düşməsini azaltmaq üçün (dilimləmə + hamarlama + akkumulyator + zolaq birləşməsi).
- Strategiya seçimini formalaşdırmaq(ənənəvi formalaşdırma,FFX, və yaDFT) prioritetinizin geniş ölçülü əhatə dairəsi, daha sürətli keçid və ya kvadrat/düzbucaqlı boru çıxışı olmasından asılı olaraq.
- Möhkəm{0}}halda HF induksiya qaynağıqalınlıq pəncərəniz və hədəf sürətiniz ətrafında konfiqurasiya edilir, buna görə də yalnız tikişin ardıcıllığını saxlamaq üçün yavaşlamağa ehtiyac yoxdur.
- Muncuqların çıxarılması + soyutma + isteğe bağlı onlayn normallaşdırmatikişin bitməsinə nəzarət etmək və daha sərt layihə tələblərini dəstəkləmək.
- Ölçü və düzəldilməsiplanlaşdırılmış xətt sürətində təkrarlanan həndəsə üçün köklənmişdir, nəinki aşağı{0}}sürətli sınaqlarda.
- Uzunluğu--kəsiyin və bitirin(uçan kəsmə-, son bitirmə variantları, yığma/qablaşdırma) real göndərmə ehtiyaclarına uyğun tərtib edilmişdir.
Satınalmanı asanlaşdırmaq üçün biz həmçinin aydın, sitat gətirmək üçün hazır əhatə modullarında- xətti müəyyənləşdiririk ki, nəyin daxil olduğunu, nəyin isteğe bağlı olduğunu və qəbula nəyin birbaşa təsir etdiyini biləsiniz.

Əsas Avadanlıq (Tipik Konfiqurasiya)
1. Dilmə Xətti (bobin-zolaq üçün-hazırlanması)
Octal Pipe, dilmə bölməsini "qaynaq{0}}keyfiyyətli" ön hissə kimi-təkcə rulonları kəsmir. Biz zolaq eninin sabitliyinə və kənar vəziyyətə nəzarətə diqqət yetiririk, çünki ERW tikişinin sabitliyi buradan başlayır. Tipik əhatə dairəsinə bobin avtomobili/açıcı, kəsmə başlığı, gərginliyə nəzarət, qırıntıların sarılması və zolaq geri sarma/geri çəkmə seçimləri daxildir. Daha sərt qəbul tələbləri olan layihələr üçün biz kənar kondisionerləri-burr ilə əlaqəli tikiş problemlərini-azaltmaq və formalaşdırma ardıcıllığını yaxşılaşdırmaq üçün konfiqurasiya edə bilərik.
2. Açar + Düzləşdirici + Kəsmə və Qaynaqçı + Akkumulyator
Biz bu bölməni saxlamaq üçün dizayn edirikdavamlı qidalanmasabitdir, çünki tez-tez dayanmalar HF qaynaq parametrlərinin real istehsalda sürüşməsinə səbəb olur. Paket uyğunlaşdırılmış dəst kimi konfiqurasiya edilmişdir: sabit gərginliklə açma, düzlük üçün hamarlama, zolaqları birləşdirmək üçün kəsmə və qaynaqçı və sürət planınıza uyğun ölçülü akkumulyator. Alıcılar üçün praktiki dəyər sadədir: daha sabit xətt ritmi, daha az başlanğıc/dayanma qüsurları və sabit çıxışa-daha sürətli eniş.
3. Forma Dəyirmanı (yuvarla{1}}dəyirmi profili açmaq üçün-formalanma)
Octal Pipe ətrafdakı formalaşdırma dəyirmanını konfiqurasiya edirVee həndəsə sabitliyiqaynaq nöqtəsində-bir çox dəyirman səssizcə məhsuldarlığını itirir. Məhsul qarışığınızdan asılı olaraq, biz FFX/DFT (kvadrat/düzbucaqlı çıxış və ya keçid səmərəliliyi prioritet olduqda) kimi ənənəvi formalaşdırma və ya variantları birləşdirə bilərik. Rulo dəsti dizaynı, keçid ardıcıllığı və hizalanma nəzarəti kənarların düzülməsini saxlamaq və sonra qaynaq təmirinə çevrilən "gizli uyğunsuzluğu" azaltmaq üçün konfiqurasiya edilmişdir.
4. Bərk{1}}vəziyyətli HF Qaynaqçısı (HF induksiya qaynağı)
istifadə edirikbərk-dövlət HF qaynağıOD/qalınlıq pəncərəniz və hədəf sürətiniz tərəfindən konfiqurasiya edilmiş əsas qaynaq həlli kimi. Optimallaşdırdığımız şey təkcə güc seçimi deyil, həm də tam qaynaq dayanıqlığı paketidir: istilik girişinə nəzarət diapazonu, bələdçi/maneçi tənzimləməsi və qaynaq nöqtəsində sıxma davranışı- beləliklə, siz tikişin tutarlılığını itirmədən sürəti idarə edə bilərsiniz. Layihənizin buna ehtiyacı varsa, biz işə qəbul zamanı komandanıza problemlərin daha tez aradan qaldırılmasına kömək edən qaynaq monitorinq nöqtələrini əlavə edə bilərik.
5. Daxili və Xarici Muncuqların çıxarılması + Soyutma
Muncuq nəzarəti "yaxşı göründüyü" yerdə "qəbul{0}}hazır" olur. Səkkizlik Boru qaynaq bölməsinə uyğunlaşdırılmış daxili/xarici şərfləri və aşağı axın ölçülərini sabitləşdirmək üçün idarə olunan soyutma zonasını birləşdirir. Bu, əlavə daşlama işlərini azaldır və ID/OD bitişini ardıcıl saxlayır-xüsusilə müştərilər aşağı axın örtük, astar və ya sıx ölçü tələbləri ilə maraqlandıqda vacibdir.
6. Ölçü dəyirmanı (tolerantlığa nəzarət + forma qabiliyyəti)
Octal Pipe təkrarlanan həndəsə əldə etmək üçün ölçüləri konfiqurasiya ediristehsal sürətində, yalnız aşağı sınaq sürətində deyil. Ölçü bölməsi dəyirmi boru üçün qurula bilər və tələb olunduqda kvadrat/düzbucaqlı boru istehsal strategiyalarını dəstəkləyə bilər. Biz həmçinin bu stansiyanın ölçüsünü yuxarıda formalaşma/qaynaq sürətinə uyğunlaşdırırıq, ona görə də o, real ötürmə qabiliyyətini azaldan “sakit darboğaz”a çevrilmir.
7. Flying Cut-off (xətt sürətində-uzunluğa-kəsmə)
Octal Pipe, soyuq uçan mişar seçimləri və isti uçan kəsmə-opsiyaları da daxil olmaqla məhsul qarışığınıza və zavod seçiminizə uyğun olaraq konfiqurasiya edilmiş uçan kəsmə həllərini- təklif edir. Əsas odur ki, uzunluğa nəzarət və xətt sürəti ilə sabit sinxronizasiya-dəyirmanı yavaşlatmadan kəsmə dəqiqliyini saxlaya bilərsiniz. Bu, göndərmənin səmərəliliyinə və aşağı axınla işləməyə birbaşa təsir edən stansiyalardan biridir.
8. Cədvəl + Yığma və Qablaşdırma Həllini-işdən çıxarın
Biz tükənməni və qablaşdırmanı-istehsal imkanlarının bir hissəsi kimi qəbul edirik, nəinki düşünülmüşdür. Biz -bitmiş cədvəllər, köçürmə/toplama, avtomatik yığma, paketləşdirmə/qablaşdırma seçimləri və işarələmə iş axını inteqrasiyasını təmin edə bilərik. Bu, əmək təzyiqini azaldır, daşınma ardıcıllığını yaxşılaşdırır və həyət logistikasını-xüsusilə də yüksək məhsuldar{5}}fabriklərdə daha hamar edir.
| Könüllü Texnologiya | Nə kömək edir |
|---|---|
| FFX formalaşdırma seçimi | Rulon dəstlərini azaldır və ölçüsü-aralıq səmərəliliyini artırır |
| Birbaşa Kvadrat Formalama (DFT) seçimi | Kvadrat/düzbucaqlı boru fokusları üçün daha yaxşıdır |
| Rolların sürətli-dəyişmə sistemi | Dəyişmənin dayanma müddətini azaldır, iş vaxtı KPI-ni yaxşılaşdırır |
| Avtomatlaşdırılmış yığma/qablaşdırma | Əməyi azaldır, daşınma ardıcıllığını yaxşılaşdırır |
Xüsusi ERW Boru Avadanlıqlarının Konfiqurasiyası
Burada "ERW dəyirmanı" a çevrilirlayihə-istehsal sisteminə uyğundur-alıcıların işləmə müddətində, gəlirdə və qəbul sürətində hiss etdiyi hissə.
Qaynaq Driftinin qarşısını alan Bobin Hazırlığı
Biz rulon hazırlığının sabitliyinə üstünlük veririk (kəsmə dəqiqliyi, hamarlama, akkumulyator tutumu, zolağın birləşməsinin etibarlılığı). Daha az dayanma HF qaynaq parametrlərinizin sabit qalması və xəttin sabit istehsala daha sürətli çatması deməkdir.
Kənar Hizalamasını Saxlayan Formalaşdırma
Formalama qaynaq nöqtəsindən əvvəl kənar düzülməsini qorumaq üçün konfiqurasiya edilib-çünki yanlış hizalanma təmir sürətini səssizcə artırır. Ölçü diapazonunuzdan və məhsul qarışığından asılı olaraq, biz ənənəvi formalaşdırmanı tövsiyə edirik,FFX, və yaDFTdəyişdirmə və məhsul strategiyanıza uyğunlaşdırmaq üçün.
Qalınlıq pəncərəniz üçün konfiqurasiya edilmiş HF qaynağı
seçirikbərk-vəziyyət HF gücüvə qaynaq bölməsini (impedans/bələdçi nəzarəti və sıxma davranışı daxil olmaqla) OD/qalınlıq pəncərənizə uyğunlaşdırın-beləliklə, yalnız tikişin keyfiyyətini saxlamaq üçün sürəti qurban verməyəsiniz.
Muncuqların çıxarılması + Ehtiyac olduğu yerdə normallaşdırma
Muncuq şərf və isteğe bağlıdıronlayn induksiyanın normallaşdırılmasıOD/ID bitməsini ardıcıl saxlamağa kömək edin və daha sərt qəbul tələblərini dəstəkləyin. Bu, real istehsalda aşağı daşlama/yenidən işləməni azaltmağın ən sürətli yollarından biridir.
Ölçü, Düzəldici və Ölçülə bilən Dözümlülük Hədəfləri
Ölçü və düzəldmə praktik qəbul hədəflərinə (OD tolerantlığı, düzlük və forma nəzarəti) çatmaq üçün konfiqurasiya edilmişdir. Məqsəd "kağız üzərində sıx" deyil, planladığınız sürət və növbə cədvəlində təkrarlana bilər.
Ötürücü Öldürmədən Qəbul Modulları
NDT və sınaq seçimləri (burulğan cərəyanı, UT, hidrotest) standart və müştəri qəbul səviyyənizlə-seçilir, daha sonra xətt sürətinə uyğunlaşdırılır ki, QA dizayn tutumunuzu aşağı salan stansiyaya çevrilməsin.
Tipik Məhsullar və Tətbiqlər
| Ərizə | Alıcılar nəyə əhəmiyyət verirlər | Həllimizi Necə Yerləşdiririk |
|---|---|---|
| Struktur Polad Boru / İçi Boş Bölmələr | Həndəsə təkrarlanma qabiliyyəti (forma, düzlük, ardıcıl ölçü) | İstehsal sürətində formanı saxlamaq üçün formalaşdırma + ölçü quraşdırma; dəyirmi və struktur boru strategiyaları üçün konfiqurasiya edilə bilər; bir çox SKU üçün sürətli keçid variantları |
| Avtomobil Boruları (HSLA / AHSS) | Daha yüksək möhkəmlikli materiallarda stabil proses (daha dar formalaşdırma/qaynaq pəncərəsi)- | Sabitliyin formalaşmasına, qaynaq istiliyinə nəzarətə, muncuqların idarə edilməsinə, təkrar-təkrar işləmək üçün ölçü ardıcıllığına diqqət yetirin |
| Boru Borusu (Sinklənmiş / Karbon Polad) | Sürət, ardıcıl uzunluq nəzarəti, təmiz bitirmə | Etibarlı kəsim-uzunluq-, sabit qablaşdırma/rəftar, sinkləmə-hamar daşınma/quraşdırma üçün rahat bitirmə axını |


Tez-tez verilən suallar

S1: ERW dəyirmanında FFX və DFT arasındakı fərq nədir?
S2: ERW boru dəyirmanı hansı ölçü diapazonunu əhatə edə bilər?
3-cü sual: Kotirovka və tərtibat üçün hansı məlumat lazımdır?
Sertifikatlar

CE Sertifikatı

ISO 9001 Sertifikatı

API Q1 Sertifikatı

ABS Sertifikatı

AP-5L Sertifikatı

API-5CT Sertifikatı
Seksual Tags: ERW Boru İstehsal Xətti, ERW boru dəyirmanı, HF ERW boru dəyirmanı, yüksək tezlikli ERW boru dəyirmanı
Əvvəlki
İnformasiya yoxdurSiz də bəyənə bilərsiniz


Sorğu göndər